Kepçe kolu yükte yavaşça iniyor, mil üzerinde yağ halkası birikiyor ya da silindir eskisi kadar itmiyor mu? Hidrolik silindir revizyonu, arızalı bir silindiri söküp mil, boru, piston ve kapakları tek tek ölçerek aşınan parçaları onarma ya da yenileme, ardından basınç testiyle yeniden işe döndürme işidir. Keçe değiştirip geri takmaktan farkı, arızanın nedenini de bulup ortadan kaldırmasıdır. Bu yazıda revizyonun hangi belirtilerle gündeme geldiğini, atölyede yedi adımda nasıl yürüdüğünü ve tamir ile yeni silindir arasındaki kararı neye göre verdiğimizi anlatıyoruz.
Okurlarımızın çoğu iki sorudan biriyle gelir: "Bu silindir kurtarılır mı?" ve "Ne kadar dayanır?" İkinci sorunun cevabı büyük ölçüde birinciye nasıl cevap verildiğine bağlıdır. Ölçmeden yapılan onarım, aynı arızayı birkaç ay sonraya taşır.
Öne Çıkanlar
- Hidrolik silindir revizyonu yalnızca keçe değişimi değildir; mil, boru, piston ve kapak ölçülmeden yapılan onarım aşınmanın nedenini silindirin içinde bırakır.
- Trelleborg Sealing Solutions'ın yüzey tablosuna göre sert krom kaplı millerde ve honlanmış borularda önerilen pürüzlülük, keçe malzemesine göre Ra 0,05 ile 0,4 µm arasındadır.
- Eğik mil, derin çizik ya da ovalleşmiş boru revizyonun kapsamını belirler; gövdesi sağlam bir silindirde bu parçalar çoğu zaman onarılır ya da tek başına yenilenir.
- ISO 10100:2020, silindirin kabul testini düşük basınçta kaçak testi ile dayanım ve dış kaçak testi üzerine kurar; piston keçesi kaçak testi ve sürtünme testi isteğe bağlı modüllerdir.
- Babacan Hidrolik, Ostim'deki atölyesinde CNC torna, freze ve kaynakla mil ve piston işler; revizyondan çıkan her silindiri basınç testinden geçirip raporla teslim eder.
Hidrolik silindir revizyonu nedir, bakımdan farkı ne?
Revizyon, silindiri tamamen söküp her parçasını ölçüyle değerlendirdiğimiz ve yeniden ayağa kaldırdığımız onarımdır. Bakım ise silindir sökülmeden ya da sınırlı sökümle yapılan kontroldür: kaçak gözlemi, mil yüzeyine bakış, toz keçesi ve bağlantı kontrolü. Kısacası bakım arızayı erken yakalar, revizyon ise oluşmuş arızayı kökünden giderir.
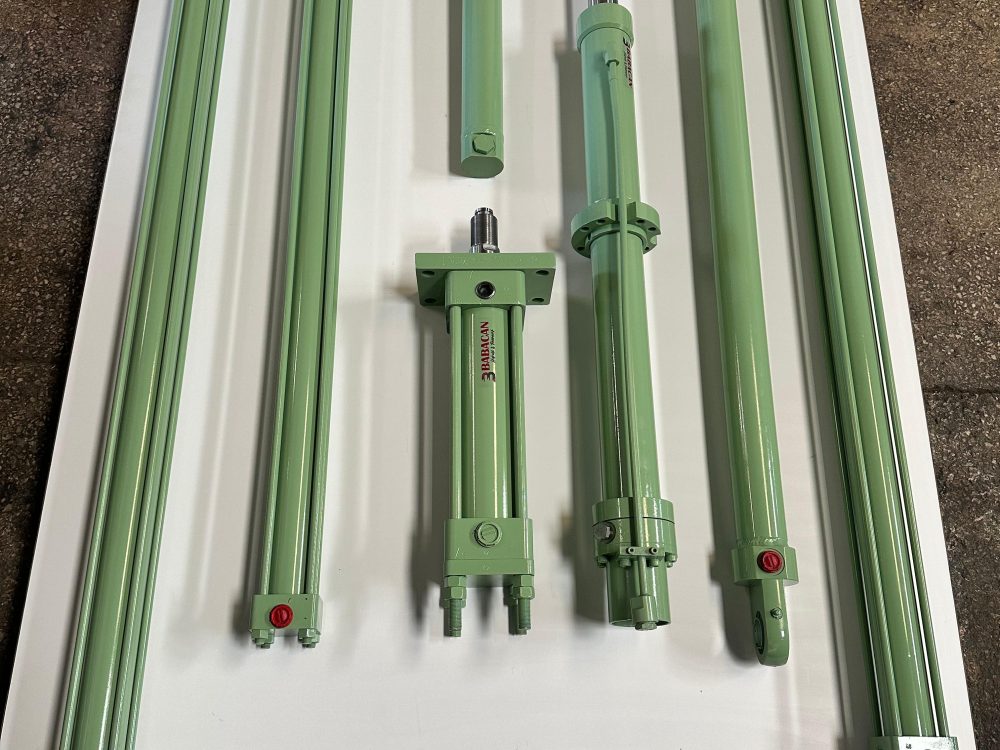
Silindirin içini hiç görmeyen okurlar için kısa bir hatırlatma: hidrolik silindir elemanları boru (gömlek), piston, mil, ön kapak (keçe yatağı) ve arka kapaktır. Piston, boruyu iki basınç odasına böler; mil bu hareketi makineye taşır. Parçaların görevini ve kuvvet hesabını hidrolik silindir çalışma prensibi yazımızda ayrıntılı anlattık. Revizyonda bu parçaların her biri ayrı bir karar demektir.
Silindiri sökmeden yapılabilecek işler için hidrolik silindir bakımı hizmetimiz kaçak kontrolü, keçe yenileme ve mil kontrolünü kapsar. Ancak keçe değiştikten kısa süre sonra kaçak geri geliyorsa, sorun çoğu zaman keçede değil, keçenin sürtündüğü yüzeydedir. O noktada sıra revizyona gelir.
Silindir hangi belirtilerle revizyona gelir?
Sahada en sık karşılaştığımız tablo şudur: makine çalışıyor ama bir şeyler eskisi gibi değil. Hidrolik piston arızaları nadiren bir anda ortaya çıkar; önce küçük işaretler verir. Aşağıdaki tablo bu işaretleri, arkalarındaki olası nedeni ve sökmeden önce yapılacak ilk kontrolü özetliyor.
| Belirti | Olası neden | Sökmeden önce ilk kontrol |
|---|---|---|
| Mil üzerinde yağ halkası, ön kapaktan damlama | Mil keçesi aşınmış, mil yüzeyinde çizik ya da krom kalkması | Mil yüzeyini temizleyip ışıkla bakın, çizik ve pas noktası arayın |
| Yükte yavaşça inme, konumu tutamama | Piston keçesinden iç kaçak ya da devrede valf kaçağı | Valf tarafını eleyen kaçak testi; silindir mi valf mi ayrımı |
| Hareket sırasında sarsıntı, takılma | Eğik mil, aşınmış kılavuz bant, boru içinde çizik | Mili tam açık ve kapalı konumda gözle kontrol, mafsal boşlukları |
| Kuvvet kaybı, yükü kaldıramama | İç kaçak, düşük sistem basıncı | Silindir girişinde basınç ölçümü |
| Toz keçesinin arkasında çamur ve pas | Toz keçesi yırtılmış, kir içeri taşınıyor | Toz keçesi ve mil yüzeyi; boru içine kir girmiş olabilir |
| Kapakta çatlak, kaynak dikişinde sızıntı | Aşırı basınç darbesi, yorulma | Basınç emniyet ayarı, dikiş çevresinde boya çatlağı |
Tablodaki ikinci satıra özellikle dikkat edin. Yükte inen bir kolu herkes önce silindire bağlar, ama aynı belirtiyi yön valfi ya da yük tutma valfi de verir. Teşhisi tahminle değil ölçümle koymak, gereksiz bir sökümü ve boşa giden keçe takımını önler.
Tamir mi Yenisi mi? Hidrolik Silindir Tamiri İçin Karar Tablosu
"Tamir mi yenisi mi?" sorusunun cevabı fiyat listesinde değil, ölçüm kâğıdındadır. Söküm ve ölçümden sonra her parça için üç seçenekten biri kalır: olduğu gibi kullanmak, onarmak ya da yalnız o parçayı yenilemek. Hidrolik silindir tamiri çoğu zaman silindirin tamamını değil, bir ya da iki parçasını yenilemek anlamına gelir.
| Parça | Revizyonla dönebileceği durum | Yenilenmesi gereken durum |
|---|---|---|
| Mil | Yüzeysel çizik, lokal krom hasarı, hafif eğiklik | Ana malzemeye inen derin hasar, doğrultulamayan eğiklik, uçta kırık diş |
| Boru (gömlek) | Hafif çizik, honlamayla giderilebilen yüzey bozukluğu | Ovalleşme, derin oyuk, honlama sonrası keçe ölçüsünün dışına çıkan iç çap |
| Piston | Keçe kanalları sağlam, gövde aşınması sınırlı | Kanal kenarı kırık, boruya sürtmüş gövde |
| Ön kapak (keçe yatağı) | Yuva ve diş sağlam, yalnız keçe ve kılavuz bant aşınmış | Çatlak, bozulmuş diş, ovalleşmiş mil yatağı |
| Arka kapak ve mafsallar | Burç değişimiyle toparlanan boşluk | Kaynakta çatlak, deforme mafsal gözü |
| Silindirin tamamı | Gövde sağlam, ölçüler toparlanabiliyor | Ölçüler artık karşılanamıyor ya da makine yeni ölçüde silindir istiyor |
Bizim ilkemiz basit: tamir edilebilen değiştirilmez. Değişim önerisi, ölçüm bulgusu revizyonu anlamsız kıldığında gelir. Örneğin boru honlandıktan sonra iç çap standart keçe ölçülerinin dışına çıkıyorsa, özel ölçü keçe aramak yerine yeni boru ya da yeni silindir daha akılcı olabilir.
Yeni silindir kararı verildiğinde iş bitmez, yalnızca yön değiştirir. Eski silindir artık ölçü kaynağıdır: bağlantı ölçüleri, strok, mil ve boru çapı ondan alınır. Numuneden ya da çizimden imalatın nasıl ilerlediğini hidrolik piston imalatı yazımızda anlattık.
Hidrolik Piston Tamiri Nasıl Yapılır? Atölyede 7 Adım
Hidrolik piston tamiri nasıl yapılır sorusunu sahada sık duyarız; kısa cevabı "önce ölçerek" olur. Atölyemizde bir silindir revizyonu yedi adımda ilerler. Adımların sırası değişmez, çünkü her adım bir sonrakinin kararını besler.
1. Söküm öncesi kayıt ve emniyet
Silindir makineden alınmadan önce yük indirilir, devredeki basınç boşaltılır ve kol mekanik olarak emniyete alınır. Ardından silindirin bağlantı tipi, port yerleri, kapalı ve açık boyu ölçülüp kaydedilir. Makinenin markası, modeli ve belirtinin ne zaman başladığı da bu kayda girer. Hortum ağızları tıpalanır; açık port, kirin silindire en kısa yoludur.
2. Söküm ve temizlik
Atölyede silindiri dış yüzeyden temizleyip sökeriz. Kaynaklı gövdeli silindirlerde ön kapak genellikle dişli ya da cıvatalıdır; gergi saplamalı (tie rod) tiplerde saplamalar çözülerek silindir tamamen açılır. Wikipedia'daki hidrolik silindir maddesi de gergi saplamalı silindirlerin servis için baştan sona sökülebildiğini belirtir. Sökülen her parça temizlenir, eski keçeler ve kılavuz bantlar ayrı bir kaba konur: eski keçenin hasar şekli, arızanın nedenini çoğu zaman ilk anlatan delildir.
3. Ölçüm: hidrolik silindir elemanları tek tek
Revizyonun kalbi bu adımdır. Milde çap, yüzey durumu ve doğrusallık; boruda iç çap, ovallik ve iç yüzey; pistonda keçe kanalları ve gövde aşınması; kapaklarda diş, yuva ve kılavuz bant yatağı kontrol edilir. Ölçüm sonuçları, yukarıdaki karar tablosunun hangi sütununa düşüleceğini belirler.
Eski keçeye bakmak burada çok şey söyler. Tek yönde ezilmiş bir keçe yan yükü, kenarı kesilmiş bir keçe çapaklı bir yüzeyi, sertleşip çatlamış bir keçe aşırı sıcaklığı işaret eder. Bu bulgular, revizyon sonrası makinede neyin kontrol edilmesi gerektiğini de gösterir.
4. Mil onarımı: doğrultma, taşlama ve kaplama
Hafif eğiklik doğrultmayla, yüzeysel hasar taşlamayla giderilir. Krom tabakası kalkmış ya da çizilmiş millerde eski kaplama sökülür, mil yeniden kaplanıp ölçüsüne taşlanır. Wikipedia'daki krom kaplama maddesine göre sert krom, aşınma amaçlı uygulamalarda genellikle 20 ile 40 µm kalınlığında yapılır ve çoğu zaman fazla kalınlıkta kaplanıp ölçüsüne taşlanır. Kaplamanın ayrıntıları ayrı bir konu; revizyon açısından önemli olan, mil yüzeyinin keçenin istediği sertlik ve pürüzlülüğe geri getirilmesidir.
Malzemesine kadar inen derin bir hasar ya da uçtaki kırık bir diş, onarımı değil yeni mili gündeme getirir. Bu durumda mili ölçüden CNC tornada yeniden işliyoruz.
5. Boru: honlama ya da yeni boru
Boru içindeki hafif çizikler honlamayla temizlenir. Honlama, iç yüzeyi taşlarla ince işleyip keçenin çalışacağı çapraz izli yüzeyi yeniden oluşturan bir işlemdir. Burada sınır iç çaptır: honlamayla alınan her mikron çapı büyütür. Çap, keçe üreticisinin önerdiği toleransın dışına çıkacaksa yeni boru daha doğru karardır.
Boruda ovalleşme varsa, honlama sorunu yalnızca gizler. Oval bir boruda yeni keçe bir yönde fazla sıkışır, diğer yönde boşluk bırakır; kaçak kısa sürede geri döner.
6. Keçe takımı, kılavuz bantlar ve montaj
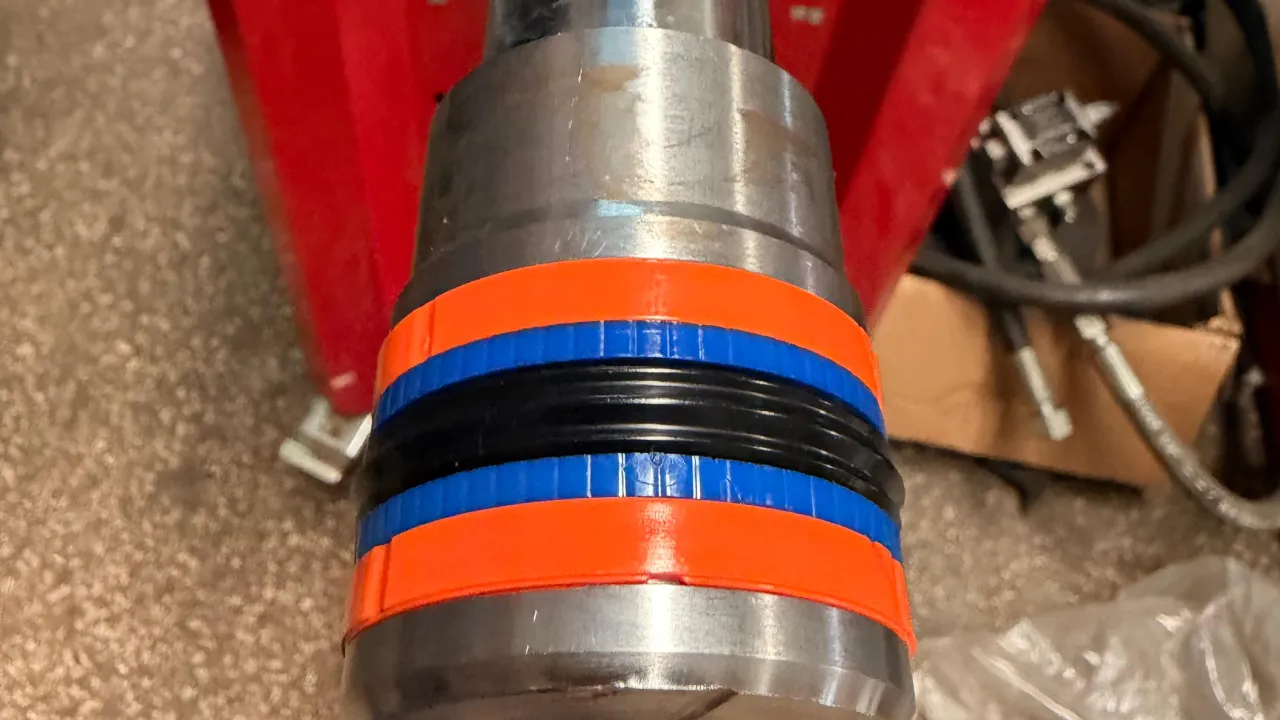
Revizyonda keçeler takım hâlinde yenilenir: piston keçesi, mil keçesi, tampon keçe (varsa), toz keçesi, kılavuz bantlar ve statik O-ringler. Keçe malzemesi çalışma sıcaklığına, yağ tipine ve basınca göre seçilir. Wikipedia'daki hidrolik silindir maddesi de nitril ve poliüretan keçelerin düşük sıcaklıkta, floroelastomer (Viton) keçelerin yüksek sıcaklıkta öne çıktığını belirtir.
Montajda keçeler temiz, yağlanmış ve keskin kenara değmeden yerine oturtulur. Dişlerin üzerinden geçerken koruyucu kılıf kullanırız; keçenin montajda kesilmesi, yeni keçenin ilk günden kaçırmasının en sık nedenlerinden biridir. Piston somunu ve kapak dişleri üreticinin öngördüğü sıkma ve emniyet yöntemiyle bağlanır.
7. Basınç testi ve raporlu teslim
Revizyonu biten silindir test tezgâhına bağlanır. ISO 10100:2020, silindir kabul testlerini düşük basınçta kaçak testi ile dayanım ve dış kaçak testi üzerine kurar; piston keçesi kaçak testi ve sürtünme kuvveti testi standartta isteğe bağlı modüllerdir. Test basıncını silindirin anma basıncına ve makinenin dokümanına göre belirliyor, sonuçları ve yapılan işi yazılı olarak teslim ediyoruz.
Sürtünme konusunu küçümsemeyin. Wikipedia'daki hidrolik silindir maddesine göre mil hareket ederken ölçülen gerçek kuvvet, keçe ve burç sürtünmesi yüzünden hesaplanan değerden %20 ya da daha fazla ayrılabilir. Yanlış seçilmiş ya da fazla sıkı takılmış bir keçe, revizyondan sonra silindirin "ağır" çalışmasının sebebidir.
Yüzey kalitesi keçe ömrünü neden belirler?
Keçe, sürtündüğü yüzey kadar dayanır. Çok pürüzlü bir yüzey keçeyi zımpara gibi aşındırır; aşırı parlak bir yüzey ise yağ filmini tutamaz ve keçe kuru sürtünür. Revizyonda mil ve boru yüzeyini rastgele parlatmayız, keçe üreticisinin verdiği aralığa getiririz.
Trelleborg Sealing Solutions'ın karşı yüzey teknik dokümanındaki tabloya göre sert krom kaplı millerde önerilen pürüzlülük, PTFE esaslı keçelerde Ra 0,05 ile 0,3 µm, poliüretan keçelerde Ra 0,05 ile 0,4 µm arasıdır. Aynı tabloda honlanmış ya da taşlanmış borular için önerilen aralık da Ra 0,05 ile 0,4 µm'dir. Freudenberg'in (FST) Merkel M17 keçe veri sayfası ise kayma yüzeyi için Ra 0,05 ile 0,3 µm ve 45 ile 60 HRC yüzey sertliği önerir.
Bu değerler keçeden keçeye ve üreticiden üreticiye değişir. Bu yüzden revizyonda takılacak keçenin veri sayfasını esas alırız. Aynı yazıda verilen iki aralığın birbirine yakın olması tesadüf değildir; ama sizin silindirinizdeki keçe için geçerli olan, o keçenin kendi dokümanıdır.
Hidrolik silindir revizyonu sonrası ilk çalıştırmada nelere dikkat edilir?
Revizyondan çıkan silindir makineye takıldığında ilk iş, havayı almaktır. Silindir yüksüz ve düşük hızda birkaç kez tam stroka açılıp kapatılır; bu sırada hava hatlardan tanka döner. Havası alınmamış bir silindir sarsıntılı çalışır, keçeler de bu sarsıntıdan zarar görür.
İlk saatlerde mil yüzeyini ve ön kapağı gözle kontrol edin. Mil üzerinde ince bir yağ filmi normaldir; damlama ve halka şeklinde birikme değildir. Ayrıca yükte konum tutmayı ve hareket hızını revizyon öncesi notlarınızla karşılaştırın.
Revizyonun kalıcı olması için silindirin dışındaki nedenler de kapatılmalıdır. Kirli yağ yeni keçeyi de aşındırır; bükülmüş bir bağlantı pimi ya da boşluklu bir mafsal mili yeniden yan yüke sokar. Pompayı ya da silindiri onarıp nedeni sistemde bırakmak, aynı arızayı takvimde biraz ileri itmekten ibarettir.
Ankara Hidrolik Piston Tamiri: Sahada mı, Atölyede mi?
Ankara'da silindir tamiri için bize ulaşan okurların çoğu aslında şunu soruyor: makineyi taşımak zorunda mıyım? Cevap işin kapsamına bağlıdır. Teşhis, basınç ölçümü, silindirin sökülüp makineden alınması ve hortum işleri sahada yapılabilir. Mil taşlama, kaplama, boru honlama ve basınç testi ise atölye işidir.
Bu yüzden genellikle iki aşamalı çalışıyoruz. Mobil servis ekibimiz Ankara ve çevresinde aynı gün yerinde müdahale ediyor, servis aracındaki test ve ölçüm cihazlarıyla arızanın silindirde mi devrede mi olduğunu ayırıyor. Silindir revizyon gerektiriyorsa sökülüp Ostim'deki atölyemize geliyor; makine çoğu zaman yerinde kalıyor.
| Kriter | Sahada yapılabilir | Atölye gerektirir |
|---|---|---|
| Teşhis | Basınç ölçümü, kaçak gözlemi, valf ve silindir ayrımı | Söküm sonrası parça ölçümü |
| Keçe işi | Sınırlı söküm imkânı olan silindirlerde keçe değişimi | Tam revizyon, kılavuz bant ve piston kontrolüyle |
| Mil | Gözle yüzey kontrolü | Doğrultma, taşlama, kaplama, yeni mil işleme |
| Boru | Dış hasar kontrolü | Honlama, iç çap ölçümü, yeni boru |
| Test | Makinede fonksiyon kontrolü | Test tezgâhında basınç ve kaçak testi |
Büyük çaplı silindirlerde de mantık aynıdır. Sitemizdeki 500 mm çaplı hidrolik piston revizyonu projesi, boyutun yöntemi değil yalnızca ekipmanı değiştirdiğini gösterir: söküm, ölçüm, onarım ve test sırası korunur.
Revizyonda en sık yapılan hatalar nelerdir?
Atölyeye ikinci kez gelen silindirlerin hikâyesi çoğu zaman benzerdir. İlk onarımda yalnız keçe değişmiş, kaçağın asıl kaynağı olan çizikli mil ya da oval boru yerinde kalmıştır. Yeni keçe birkaç hafta direnir, sonra aynı yerden kaçırmaya başlar.
İkinci sık hata, ölçüsü tutmayan keçeyi "sığdırmaktır". Kanal derinliği ya da boru çapı keçenin öngördüğü ölçüde değilse, keçe ya fazla sıkışıp ısınır ya da yeterince basmaz. Üçüncüsü ise montaj temizliğidir: atölyede tozlu bir tezgâhta toplanan silindir, kirini daha ilk stroktan keçeye taşır.
Son hata, revizyonu silindirle sınırlamaktır. Silindirin bağlandığı mafsal, pim ve burçlar boşluklu ise yeni mil ilk günden yan yük alır. Kaçak yapan bir silindirin altına konan kova, en pahalı hidrolik parçasıdır; ama kovayı kaldırıp nedeni bırakmak da ondan ucuz değildir.
Revizyon talebinde hangi bilgileri hazırlamalısınız?
Doğru teşhis doğru bilgiyle başlar. Bizi aramadan önce şu bilgileri not etmeniz, ekibimizin doğru parça ve cihazla yola çıkmasını sağlar:
- Makinenin markası, modeli ve silindirin makinedeki görevi (kepçe, bom, kaldırma, sıkma)
- Belirti ve ne zaman başladığı: kaçak, yükte inme, sarsıntı ya da kuvvet kaybı
- Silindirin kapalı ve açık boyu, varsa üzerindeki etiket ya da parça numarası
- Daha önce keçe değişimi ya da onarım yapılıp yapılmadığı
- Sistemin çalışma basıncı biliniyorsa değeri; bilinmiyorsa makine dokümanı
Elinizde yalnızca eski silindir varsa sorun değil; ölçüyü ondan çıkarıyoruz. 2015'ten bu yana marka ayrımı yapmadan, hidrolik sistemi olan 3.000'den fazla araç çeşidinde çalıştık. Hidrolik silindir imalatı ve revizyonun kapsamını hidrolik silindir imalatı ve revizyon sayfamızda bulabilirsiniz.
Hidrolik silindir revizyonu için silindirinizin durumunu ve makinenin bilgilerini bize iletin; Ankara ve çevresinde aynı gün yerinde inceliyor, silindirin tamir mi yenileme mi istediğini ölçümle ortaya koyuyoruz. 7/24 acil hattımız, makinesi gece vardiyasında duran işletmeler için de açık.
Bu içerik Babacan Hidrolik ekibi tarafından hazırlanmıştır. Babacan Hidrolik, 2015'ten bu yana Ankara Ostim'de hidrolik servis, bakım ve imalat hizmeti veriyor. Ekibimiz revizyona gelen her silindirde eski keçeleri atmadan önce inceliyor, çünkü arızanın nedenini çoğu zaman en açık anlatan parça onlardır. Katalog değerleri üreticiye ve modele göre değişir; uygulamada makinenizin güncel üretici dokümanını esas alın.
Sıkça Sorulan Sorular
Keçe değişimi ile silindir revizyonu aynı şey mi?
Hayır. Keçe değişimi revizyonun yalnızca bir adımıdır. Revizyonda mil, boru, piston ve kapaklar da ölçülür; keçenin neden bozulduğu bulunmadan yeni keçe takılmaz.
Revizyon için silindiri makineden sökmek gerekir mi?
Tam revizyon için evet; mil taşlama, boru honlama ve basınç testi atölyede yapılır. Teşhisi ve sökümü mobil servis ekibimiz sahada yapabilir, böylece makinenin kendisi çoğu zaman yerinde kalır.
Çizik mil mutlaka değiştirilmeli mi?
Her zaman değil. Yüzeysel çizikler taşlama ve yeniden kaplama ile giderilebilir. Hasar ana malzemeye kadar iniyorsa ya da mil doğrultulamayacak kadar eğikse yeni mil işlemek daha güvenli olur.
Revizyonu yapılan silindirin testi nasıl yapılır?
Silindiri test tezgâhında önce düşük basınçta kaçak, ardından dayanım basıncında dış kaçak kontrolünden geçiriyoruz. Gerektiğinde piston keçesinin iç kaçağı da ayrıca ölçülür. Sonuçlar teslimde yazılı olarak verilir.
Elimde yalnızca eski silindir var, yenisini yaptırabilir miyim?
Evet. Eski silindirden boru ve mil çapını, stroku, bağlantı ölçülerini ve port yerlerini çıkarıp aynı ölçüde yeni silindir imal edebiliriz. Çizim varsa süreç daha da kısalır.
Revizyondan sonra silindirde nelere dikkat etmeliyim?
İlk çalıştırmada silindirin havasını yüksüz ve yavaş stroklarla alın. İlk günlerde ön kapakta damlama olup olmadığına bakın, yağ temizliğini ve mafsal boşluklarını kontrol ettirin.